
Da Vincent, Ingegnere di Qualità | DINSEN
Cumu si fabricanu i raccordi per tubi in ghisa duttile ? In a maiò parte di e fonderie, a risposta implica dui passi: a fusione di u corpu di u raccordu, poi a machinazione di una scanalatura di tenuta in ogni faccia di flangia. DINSEN piglia una strada diversa. U nostruraccordi per tubi di ghisa duttilesò prudutti cù a fusione di scanalature colate in situ - un prucessu di forma quasi netta chì forma a scanalatura di sigillatura durante u versamentu, dunque ùn hè necessaria alcuna lavorazione secundaria. U risultatu: una migliore integrità di u produttu, tempi di consegna più brevi è costi più bassi, validati da DN50 à DN150 in a pruduzzione cummerciale.
A Sfida: E Scanalature di Sigillatura Machinate Aghjunghjenu Costu è Rischi
Per decennii, a scanalatura di tenuta nantu à un raccordu flangiatu hè stata lavorata dopu a fusione. Hè un prucessu affidabile, ma hà costi reali.
A machinazione aghjusta una tappa di pruduzzione sana. Ogni flangia deve esse spustata da a fonderia à l'officina meccanica, serrata, tagliata è ispezionata, cunsumendu travagliu, tempu di macchina è energia per ogni raccordu.
A machinazione crea ancu un gradiente termicu. A rimuzione di materiale lascia variazioni lucali di spessore di sezione chì disturbanu a solidificazione è l'alimentazione, aumentendu u risicu di micro-ritiru è porosità vicinu à a flangia.
È e scanalature lavorate significanu inventariu supplementu di travagliu in corsu è punti di cuntrollu di qualità supplementari - più capitale circulante impegnatu è più possibilità di errore umanu.
A Soluzione: A Fusione di Forma Quasi Netta Elimina a Machinazione
A fusione di forma quasi netta forma a scanalatura di sigillatura direttamente in u stampu, cusì a scanalatura si solidifica inseme cù u corpu di u raccordu. Nisuna rimozione di materiale secundariu. Nisun gradiente termicu aghjuntu. Nisuna manipulazione inter-impianto.
Cumu funziona u prucessu
L'innuvazione stà in l'assemblea di u core. Tradizionalmente, u core di a flangia hè custituitu da trè parti interconnesse, designate A, B è C. L'ingegneri di DINSEN machinanu un contornu di scanalatura preformatu in a superficia esterna di u Core B prima di l'assemblea. Quandu u stampu hè colatu, sia u mudellu di u foru di u bullone sia a scanalatura di sigillatura piglianu forma cum'è parte integrante di a flangia.
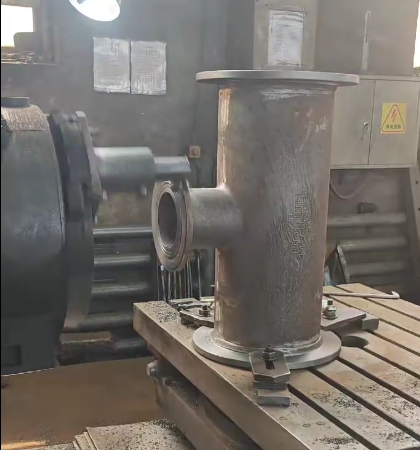
Adattamentu di precisione: Slot di guida è funzioni anti-disallineamentu
Siccomu a geometria di a scanalatura dipende da a pusizione di u core, a precisione principia à l'assemblaggio. E fessure di guida è e caratteristiche anti-disallineamentu bloccanu inseme e trè parti di u core, garantendu una precisione di assemblaggio ripetibile da un stampo à l'altru. U risultatu misuratu: prufundità, larghezza è concentricità di a scanalatura chì rispondenu o superanu sempre i requisiti standard.
Validazione più rapida cù a stampa di sabbia 3D
A prototipazione richiedeva prima strumenti di mudellu costosi. Cù a stampa di sabbia 3D à gettu di legante, i set di core di prototipi sò prudutti in ghjorni invece di settimane. I cuncettori validanu a geometria di a scanalatura, a apertura è l'alimentazione prima di impegnassi in l'utensili di pruduzzione, riducendu significativamente i cicli di sviluppu per e nuove cunfigurazioni di adattamentu.
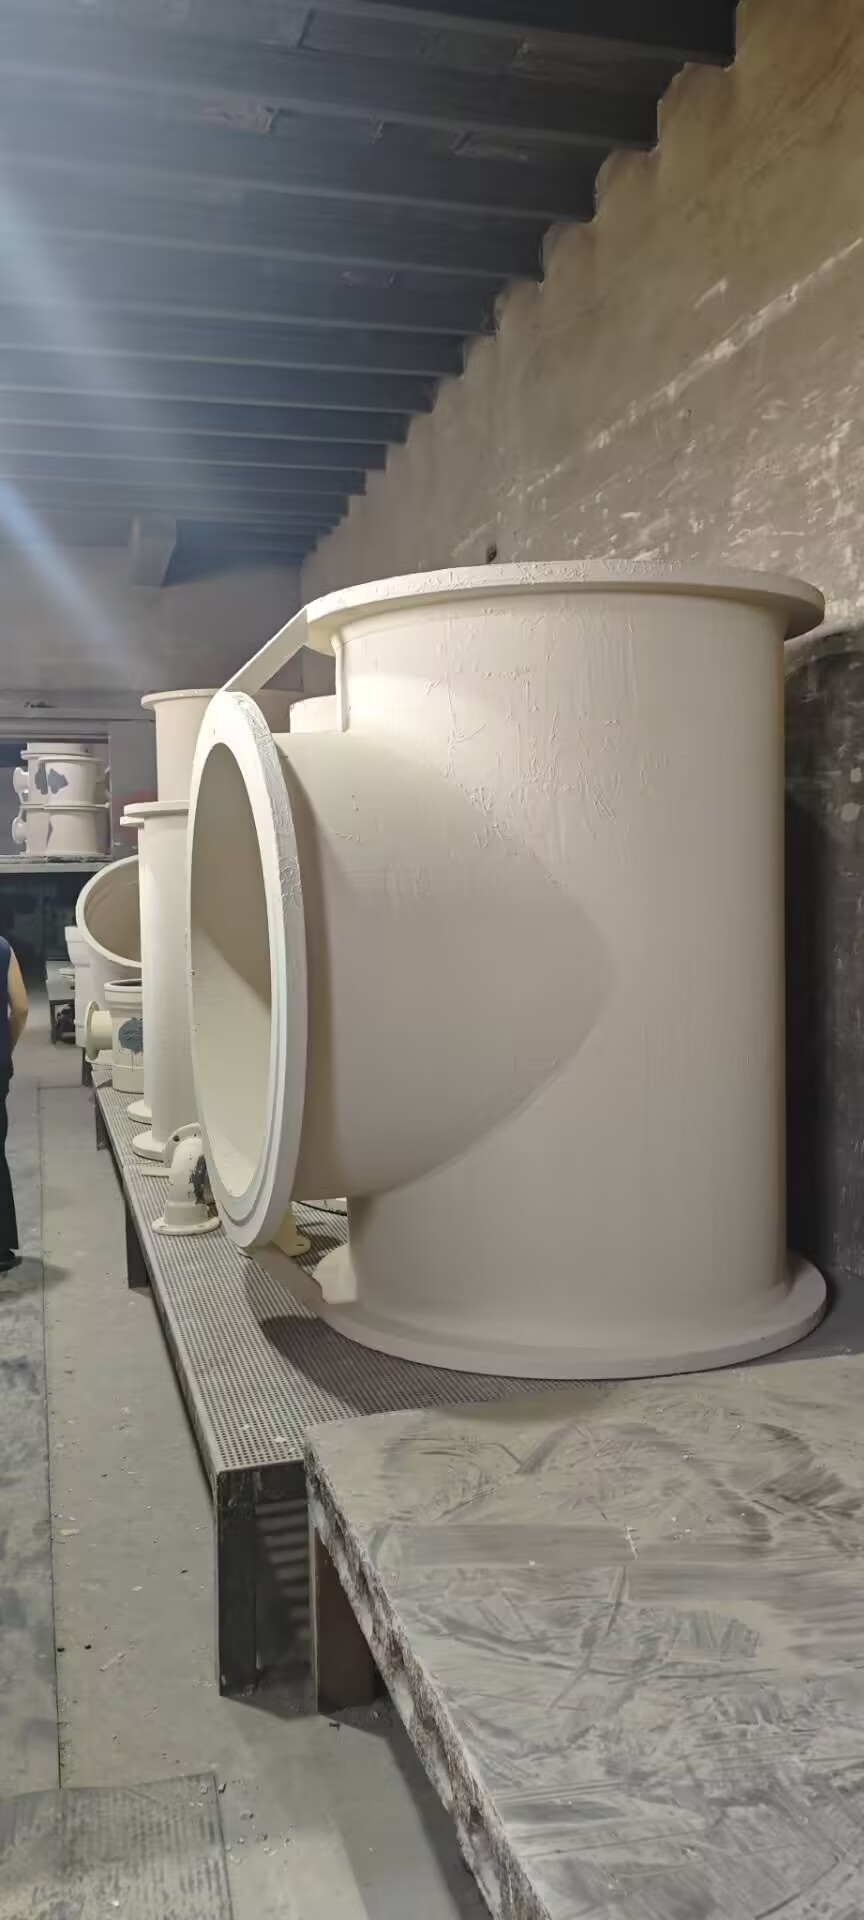
Pruvatu in pruduzzione: DN50 à DN150
Dopu à u scuzzulamentu è a pulizia cù sabbiatura, e facce di e flange fuse mostranu dimensioni di a scanalatura - prufundità, larghezza è concentricità - chì rispondenu o superanu constantemente i requisiti standard, senza alcuna perdita di qualità misurabile. E scanalature fuse in situ sò state validate da DN50 à DN150 in a pruduzzione cummerciale, furnendu prestazioni di tenuta uguali o migliori cà e scanalature lavorate.Raccordi per tubi in ghisa duttile EN545.
Cinque Benefici Misurabili di e Scanalature Fuse in Situ
| Benefiziu | Ciò chì cambia | Impattu misurabile |
| Integrità di u pruduttu | Nisun gradiente termicu induttu da a machinazione; megliu alimentazione durante a solidificazione | Menu difetti di micro-ritiru è di porosità; capacità superiore di ritenzione di pressione |
| Velocità di pruduzzione | Passu di machinazione eliminatu; operazioni di finitura ridotte | Cronulugia di fabricazione cumpressa; menu inventariu di travaglii in corsu |
| Riduzione di i costi | Menu metallu fusu cunsumatu; menu usu di macchine utensili; nisuna manipulazione trà l'impianti | Maggiore utilizzazione di materiale; minore energia, usura di l'utensili è spese generali di manodopera |
| Cundizioni di travagliu | Menu passi di macinazione è finitura | Livelli più bassi di polvere è rumore in u pianu di l'impresa |
| Simplicità di u prucessu | Menu passi è punti di cuntrollu di qualità | Capacità di prucessu più alta; menu errori umani |
A listessa filusufia si stende al di là di i solchi. U nostruAccoppiamentu di bloccaggio Grip Es'installa senza strumenti spezializati, riducendu u travagliu di custruzzione finu à u 30% paragunatu à e soluzioni cunvinziunali - un altru esempiu d'ingegneria chì riduce u travagliu in u situ di travagliu invece d'aghjunghjelu.
Dumande Frequenti
1. Chì ghjè una scanalatura di sigillatura nantu à una flangia di ghisa duttile?
Una scanalatura di tenuta hè una rientranza circulare in a faccia di a flangia chì accoglie una guarnizione o un O-ring. Quandu duie flange sò bullunate inseme, a guarnizione si comprime in l'internu di a scanalatura per creà una giunzione à tenuta stagna.
2. Perchè e scanalature di sigillatura sò generalmente lavorate?
A machinazione hè stata u metudu cunvinziunale perchè hè precisa è ben capita. I so svantaghji sò u costu, u tempu di consegna è u risicu di difetti introdutti da a rimuzione di materiale dopu a solidificazione.
3. Cumu funziona a fusione cù scanalatura colata in situ?
U contornu di a scanalatura hè integratu in u core di a flangia - Core B di un assemblaggio di core in trè parti. Durante u versamentu, a scanalatura si forma inseme cù u corpu di u raccordu, dunque a flangia ùn hà bisognu di alcuna lavorazione dopu.
4. Chì gamma di taglie hè dispunibule?
E scanalature di sigillatura colate in situ sò state validate da DN50 à DN150 in a pruduzzione cummerciale, cù a prufundità, a larghezza è a concentricità di a scanalatura uguali à l'equivalenti lavorati.
5. U fusione in situ affetta a pressione nominale o e prestazioni di sigillatura?
Innò. Siccomu a scanalatura si forma durante a solidificazione, ùn ci hè micca gradiente termicu è nisuna variazione di spessore di sezione. In fatti, a micro-ritiru ridutta migliora a capacità di ritenzione di pressione.
6. Possu ottene prototipi prima di a pruduzzione di massa?
Iè. Cù a stampa di sabbia 3D, pruducemu rapidamente prototipi di core per a validazione di u disignu prima di impegnassi in l'utensili di pruduzzione.
À propositu di DINSEN — Fabbricante di tubi è raccordi in ghisa duttile
DINSEN hè un fornitore di classe mundiale di tubi, raccordi per tubi è raccordi in ghisa duttile, cù impianti di fabricazione in Handan, pruvincia di Hebei. I prudutti sò conformi à e norme ISO 2531, EN 545, EN 598 è AWWA, sustinuti da un sistema di gestione di a qualità certificatu ISO 9001:2015. Cù prughjetti in più di 50 paesi - Sud-Est Asiaticu, Mediu Oriente, Asia Centrale, Europa è Americhe - DINSEN furnisce ancuRaccordi per tubi di terra in ghisa EN877per a custruzzione di sistemi di drenaggiu.Amparate più nantu à DINSEN.
Uttene un preventivu
Pianificate un prughjettu di cundutte d'acqua municipale, di drenaggiu o industriale? I nostri ingegneri vi aiuteranu à selezziunà i raccordi, e dimensioni è i rivestimenti adatti - cù campioni gratuiti, ispezione da terze parti è consegna rapida.Cuntattate DINSEN per un preventivu gratuitu.
Data di publicazione: 21 d'aostu 2026



